Brutalna rzeczywistość komory frezarki. Co dzieje się z cienkim marginesem?
Z perspektywy oprogramowania projektowego (takiego jak 3Shape czy exocad) preparacja typu feather edge wygląda na łatwą do załagodzenia. Technik ustala przebieg wirtualnej granicy, a algorytm wyciąga krawędź korony do kilkunastu mikronów, aby płynnie zgubić ją na wypreparowanym korzeniu. Na ekranie monitora projekt wygląda obiecująco i niezwykle estetycznie. Prawdziwe problemy zaczynają się po wyeksportowaniu pliku i przesłaniu go do maszyny CNC.
Podczas obróbki bloczka cyrkonowego w stanie przed synteryzacją materiał konsystencją przypomina zbitą kredę. Pięcioosiowa frezarka w naszym parku technologicznym używa wierteł o określonej średnicy fizycznej, gdzie najmniejsze narzędzie wykańczające ma od 0.3 do 0.6 milimetra. Fizyki nie da się oszukać. Tępe lub obracające się z ogromną prędkością narzędzie nie jest w stanie wyfrezować "ostrza noża" z kruchego materiału bez wywołania mikrouszkodzeń na samym rancie. Na etapie wyrabiania tak cienkiego brzegu strefa krytyczna po prostu się strzępi i odpada.
Kiedy taka korona trafia do pieca protetycznego i nagrzewa się do temperatury blisko 1500 stopni Celsjusza, materiał kurczy się o około 25 procent. Naprężenia termiczne sprawiają, że mikroskopijne wyszczerbienia na cienkim brzegu preparacji stycznej stają się potężnymi słabymi punktami struktury krystalicznej. Lekarz otrzymuje z laboratorium pracę wyglądającą na idealną, ale posiadającą ukryte bomby zegarowe. Wystarczy niewielki stres okluzyjny podczas żucia lub minimalny błąd kąta wprowadzania podczas cementowania, by odłamać fragment brzegu i otworzyć drogę do wtórnej próchnicy.
Skaner wewnątrzustny a preparacja styczna. Gdzie gubi się optyka?
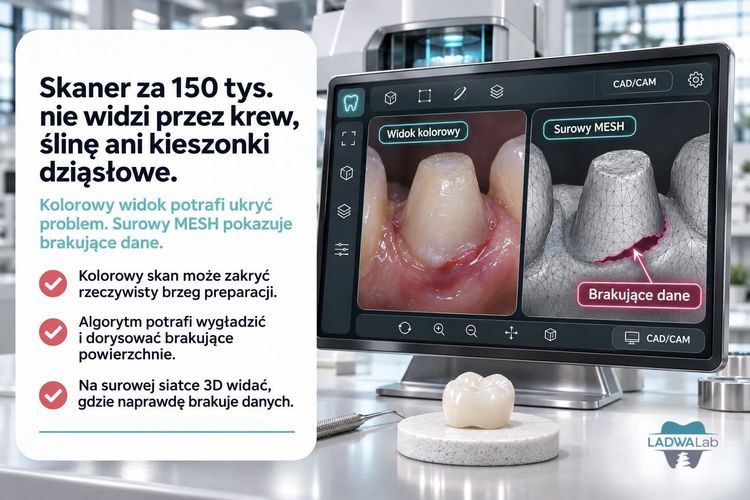
Brak stopnia to nie tylko problem maszyny frezującej, ale także gigantyczne wyzwanie dla optyki nowoczesnych skanerów wewnątrzustnych. Skanery działają na zasadzie przechwytywania odbitego światła strukturalnego i mapowania głębi ostrości. Ostre przejścia, niewyraźne granice preparacji oraz brak zdefiniowanej geometrii kikuta powodują mocne rozproszenie światła. Skaner "ślizga się" po gładkim przejściu między szkliwem a cementem korzeniowym.
W efekcie plik wyjściowy zapisany w formacie STL lub PLY posiada mocno zaszumione krawędzie. Oprogramowanie CAD nie widzi ostrej, jednoznacznej linii cięcia stworzonej przez wiertło. Technik dentystyczny zmuszony jest do zgadywania, gdzie dokładnie kończy się Twoja preparacja, a gdzie zaczyna się naturalna krzywizna nieopracowanego zęba. Zgadywanie w precyzyjnej protetyce cyfrowej prowadzi wyłącznie do dwóch destrukcyjnych scenariuszy.
Pierwszym scenariuszem jest przekonturowanie korony (tak zwany overhang). Technik, nie widząc granicy, dodaje materiału na zapas. Prowadzi to do powstania nawisu, który stanowi doskonałą retencję dla płytki nazębnej i generuje permanentny stan zapalny przyzębia u pacjenta. Drugi scenariusz to niedokonturowanie (short margin). Projekt kończy się przed faktyczną granicą preparacji, zostawiając odkrytą zębinę, co z kolei gwarantuje natychmiastową nadwrażliwość i szybki powrót pacjenta z bólem. Wyraźny stopień eliminuje obie te pomyłki.
Przestrzeń na cement i dopasowanie pasywne korony
Cyrkon szlifowany na gładko zmusza lekarza do walki z fizyką płynów podczas cementowania. Krawędź korony przy preparacji stycznej zapada się w szczelinę dziąsłową i blokuje hydrauliczne ujście cementu podczas dociskania odbudowy. Prowadzi to do podnoszenia się korony w zgryzie o dziesiąte części milimetra. Skutek odczujesz od razu po polimeryzacji materiału łączącego.
Podniesienie korony w zwarciu wymusza na tobie czasochłonne korekty w kontaktach okluzyjnych już po zacementowaniu. Szlifowanie gotowego cyrkonu w jamie ustnej niszczy gładką warstwę glazury, odkrywa chropowatą strukturę materiału i osłabia wytrzymałość mechaniczną korony. Wyraźny stopień przy szlifowaniu pozwala technikowi na idealne zaprogramowanie przestrzeni na cement (die spacer) często na poziomie zaledwie 30 mikronów. Stopień tworzy naturalną rynnę ucieczkową dla nadmiaru materiału, gwarantując idealne, pasywne osadzenie pracy bez konieczności użycia kątnicy.
Zestawienie typów szlifowania w środowisku CAD/CAM
Zamiast zgadywać, jak dany rodzaj marginesu zachowa się w laboratorium, przeanalizujmy najpopularniejsze typy preparacji pod kątem wymogów cyfrowej produkcji i zachowania bezpieczeństwa materiałowego.
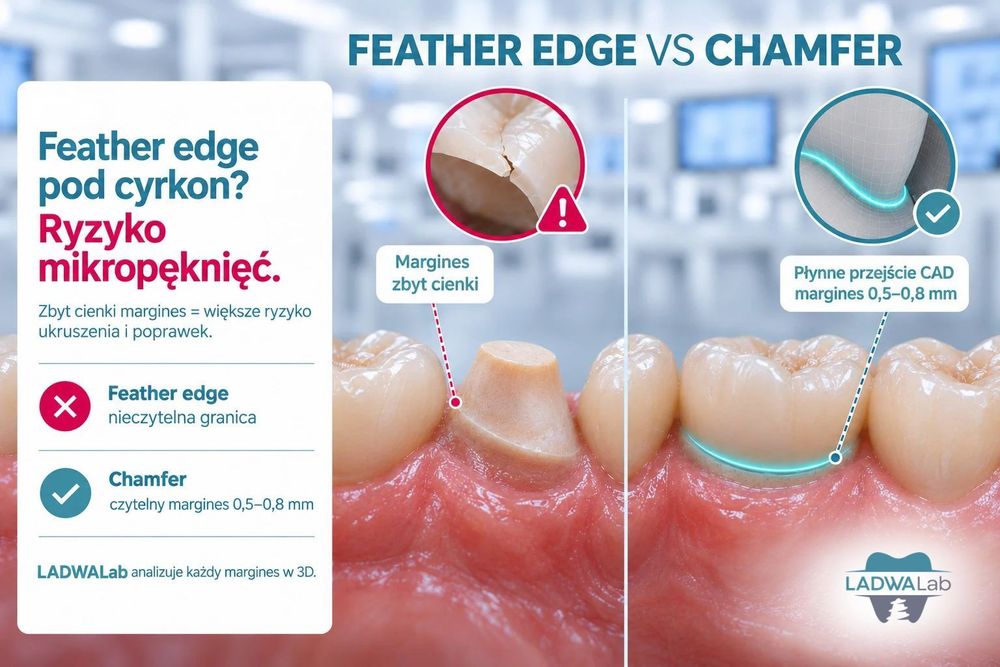
Feather edge (preparacja styczna, na gładko):
- Minimalna grubość brzegu na poziomie od 0.1 do 0.2 milimetra.
- Widoczność dla skanera wewnątrzustnego jest niezwykle słaba. Algorytmy gubią się na nieostrych przejściach i generują gęsty cyfrowy szum w pliku wyjściowym.
- Ryzyko pęknięć we frezarce jest krytycznie wysokie. Kreda cyrkonowa strzępi się i pęka na etapie obróbki wykańczającej przed procesem synteryzacji.
- Całkowity brak wskazań dla pełnego tlenku cyrkonu. W nowoczesnej protetyce cyfrowej stanowczo odradzamy ten rodzaj szlifowania dla jakichkolwiek prac monolitycznych.
Chamfer (preparacja ze stopniem typu łuska):
- Minimalna grubość brzegu wynosi od 0.5 do 0.8 milimetra.
- Widoczność dla skanera wewnątrzustnego jest doskonała. Wyraźna, ostra granica mesh pozwala na błyskawiczne i bezbłędne odczytanie preparacji przez oprogramowanie.
- Ryzyko pęknięć podczas frezowania jest bardzo niskie, ponieważ brzeg korony posiada wystarczającą objętość tkanki ceramicznej, aby oprzeć się mechanicznym wibracjom mikronarzędzi.
- Stanowi to podstawowy, najbezpieczniejszy i najbardziej polecany standard dla wszystkich pojedynczych koron oraz mostów wycinanych z monolitu.
Rounded Shoulder (schodek zaokrąglony wewnętrznie):
- Minimalna grubość brzegu wynosi od 0.8 do 1.2 milimetra.
- Zapewnia wybitną widoczność dla optyki skanera. Gwarantuje perfekcyjny odczyt bez konieczności agresywnego i głębokiego odsuwania dziąsła grubymi nićmi retrakcyjnymi.
- Ryzyko pęknięć jest całkowicie zminimalizowane. Daje pełne i płaskie podparcie dla sztywnego materiału ceramicznego.
- Idealne wskazanie dla rozległych odbudów, grubych mostów w odcinku bocznym, a także w sytuacjach wymagających maskowania bardzo silnych przebarwień filaru (gdzie potrzebujesz dużej objętości materiału opakerowego).
Generacje cyrkonu. Dlaczego multilayer wymaga specjalnego traktowania?
Ewolucja tlenku cyrkonu wymusza na nas ciągłą zmianę nawyków. Nowoczesne krążki typu multilayer z płynnym gradientem przezierności zachowują się inaczej niż twardy, nieprzezierny cyrkon starszych generacji. Aby osiągnąć wysoką estetykę przypominającą naturalne szkliwo w strefie siecznej, producenci zwiększają w tych obszarach ilość fazy sześciennej (cyrkony 4Y i 5Y-TZP).
Faza sześcienna przepuszcza znacznie więcej światła, ale płacimy za to obniżoną wytrzymałością na zginanie w stosunku do opakerowego cyrkonu tetragonalnego (3Y-TZP) obecnego w okolicach szyjki zęba. Każdy ostry kąt wewnętrzny na zębie filarowym działa na taką kruchą strukturę wielowarstwową jak precyzyjny klin. W momencie zagryzania cała siła kumuluje się w jednym, ostrym punkcie, co potęguje ryzyko pęknięcia podbudowy. Zostawienie ostrych szczytów zmusza nasze oprogramowanie do ich zablokowania (wydrążenia wnętrza korony), co sztucznie ścieńcza odbudowę i radykalnie pogarsza jej ostateczną retencję.
Checklista gabinetowa. Jak przygotować filar pod frezarkę?
Aby korona zjechała z frezarki i wpasowała się w zgryz Twojego pacjenta bez konieczności sięgania po kątnicę w gabinecie, musisz przed zakończeniem skanowania zweryfikować fizyczne ukształtowanie zęba. Ta krótka checklista pozwoli Ci uniknąć powtarzania procedur.
- Zrezygnuj z preparacji na gładko przy pracy z pełnokonturowym tlenkiem cyrkonu.
- Zastosuj wyraźny i płynnie wyprowadzony stopień typu chamfer lub zaokrąglony shoulder.
- Zapewnij od 0.5 mm do 0.8 mm twardej grubości na samym marginesie cięcia.
- Zredukuj powierzchnię zgryzową o 1.0 do 1.5 mm zachowując anatomiczny kształt kikuta, co zapobiegnie powstawaniu obszarów o nierównej grubości materiału ceramicznego.
- Nadaj ścianom osiowym zbieżność w przedziale od 6 do 8 stopni. Zbyt pionowe i równoległe ściany uniemożliwiają osadzenie sztywnego cyrkonu z uwagi na absolutny brak jego elastyczności.
- Zaokrąglij wszystkie wewnętrzne kąty liniowe używając wyłącznie wierteł wykończeniowych oznaczonych czerwonym lub żółtym paskiem.
- Odsłoń dokładnie granicę preparacji podwójną nicią retrakcyjną lub pastą ściągającą, upewniając się, że skaner uchwyci przynajmniej 0.5 mm czystego korzenia poniżej zeszlifowanego stopnia.
Weryfikacja cyfrowa. Jak LADWA Lab chroni Twoje realizacje protetyczne?
Praca w zaawansowanym cyfrowym laboratorium CAD/CAM nie polega wyłącznie na mechanicznym przyjmowaniu plików i bezmyślnym naciskaniu przycisku frezowania. W LADWA Lab w Grodzisku Mazowieckim doskonale wiemy, jak bolesne i kosztowne dla Twojego gabinetu są mechaniczne powikłania oddanych odbudów. Trwałość każdej korony zaczyna się od cyfrowej inspekcji.
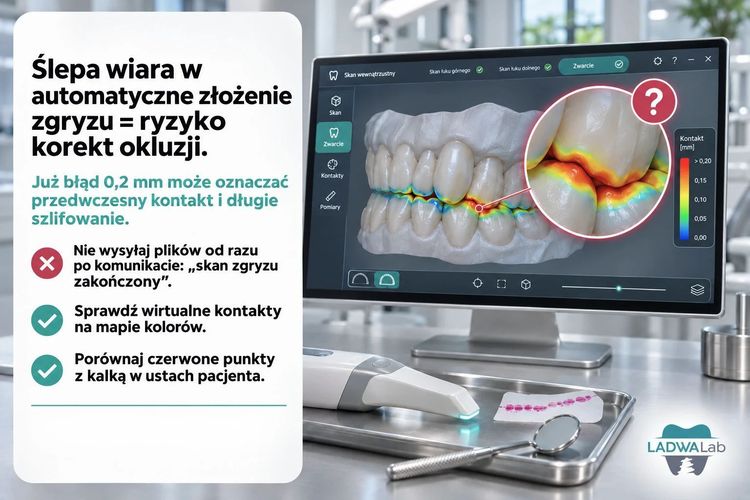
Wprowadziliśmy bezkompromisowy proces weryfikacji każdego pliku STL oraz PLY trafiającego do naszej pracowni. Zanim technik zaprojektuje wirtualną anatomię zęba, precyzyjnie analizuje geometrię wypreparowanego kikuta. Używamy w tym celu trójwymiarowych przekrojów poprzecznych siatki mesh. Badamy kąty zbieżności ścian osiowych i mierzymy rzeczywistą, dostępną przestrzeń okluzyjną między filarem a zębami przeciwstawnymi w zgryzie wirtualnym.
Jeżeli siatka wykazuje zbyt cienki margines (narażony na ukruszenie w maszynie pięcioosiowej) lub oprogramowanie wylicza grubość ściany okluzyjnej poniżej krytycznych 0.5 milimetra, natychmiast pauzujemy cały proces produkcji. Generujemy dla Ciebie czytelny raport z rzutami ekranu i strefami kolizji podświetlonymi na czerwono. Konsultujemy się z Tobą telefonicznie. Wspólnie ustalamy, czy możemy lekko przekonturować odbudowę w bezpiecznym fizjologicznie zakresie, czy niezbędna jest szybka korekta preparacji w jamie ustnej pacjenta i doskanowanie niewielkiego wycinka łuku.
Taki techniczny matching i radykalnie otwarta komunikacja B2B chronią nerwy obu stron. Otrzymujesz twardą gwarancję, że wyfrezowana korona z monolitu lub struktura hybrydowa na bazie tytanowej (Ti-Base) siądzie w stu procentach pasywnie. Będzie przewidywalna w okluzji, bezpieczna dla tkanek miękkich i całkowicie wolna od mikrouszkodzeń skrytych pod szkliwem. Zdejmujemy z Ciebie całe ryzyko technologiczne i produkcyjne.
Cyrkon to potężny materiał otwierający nowe drzwi w implantoprotetyce, ale stanowczo nie wybacza ostrego szlifowania i kompromisów przestrzennych. Masz jakiekolwiek wątpliwości dotyczące czytelności marginesów generowanych przez Twój nowy skaner? Szukasz przewidywalnego partnera technologicznego, który dba o fizykę każdej odbudowy? Prześlij nam swój plik testowy. Za darmo poddamy go dogłębnej analizie w środowisku exocad. Wykorzystaj pełne wsparcie technologiczne zespołu LADWA Lab i zacznij oddawać prace precyzyjnie z ręki.