Co dokładnie dzieje się z tlenkiem cyrkonu w temperaturze 1500 stopni Celsjusza?
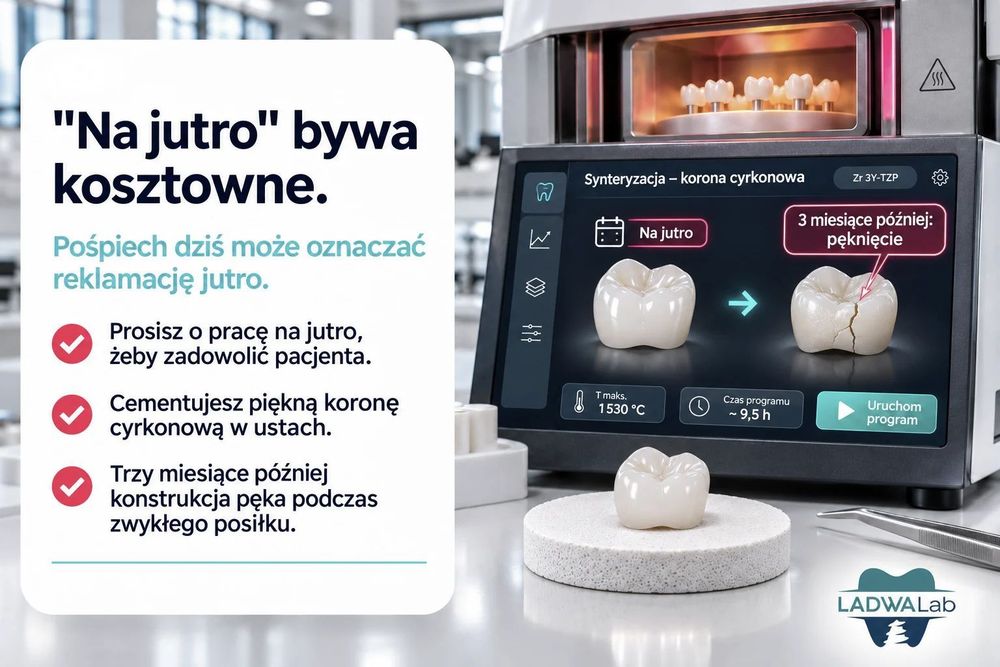
Proces synteryzacji to moment przejścia wyfrezowanego, kredowego i bardzo kruchego materiału w pełnowartościową odbudowę protetyczną. Właśnie na tym etapie tlenek cyrkonu kurczy się o ponad 20 procent. Zyskuje wtedy swoją ostateczną gęstość, pożądaną przezierność i potężną odporność na zginanie.
Kryształy materiału muszą ułożyć się w prawidłowej strukturze, a do tego potrzebują ściśle określonego czasu. Sztuczne skracanie cyklu grzania, a zwłaszcza drastyczne przyspieszanie chłodzenia, generuje wewnątrz korony groźne mikronaprężenia. Szok termiczny tworzy uszkodzenia strukturalne. Gołym okiem w ogóle ich nie zobaczysz. Praca, którą otrzymujesz w eleganckim pudełku, wygląda nieskazitelnie, ale w rzeczywistości przypomina tykającą bombę.
Podczas aktu żucia pacjent generuje ogromne siły docisku. Wystarczy kilka miesięcy standardowych fizjologicznych obciążeń, aby ukryte naprężenia w siatce krystalicznej doprowadziły do katastrofalnego pęknięcia. Odpowiednio wolne studzenie formy zapobiega szokom termicznym i gwarantuje, że cyrkon ustabilizuje się bez żadnego błędu.
Generacje cyrkonu a ryzyko uszkodzeń. Który materiał wybacza najwięcej błędów?
Współczesna protetyka CAD/CAM opiera się na kilku wariantach tlenku cyrkonu. Różnią się one dodatkiem tlenku itru, który ma za zadanie stabilizować strukturę kryształu. Zależność jest prosta: im więcej itru, tym materiał jest piękniejszy i bardziej przezierny, ale jednocześnie słabszy mechanicznie. Zobacz, jak prezentują się poszczególne generacje materiałów frezowanych w naszych 5-osiowych maszynach CNC:
- Cyrkon 3Y: Wyróżnia się niską zawartością itru (3 mol%). To materiał najmniej przezierny (najbardziej opakerowy), ale o potężnej wytrzymałości mechanicznej rzędu 1200-1400 MPa. Wybieramy go na masywne podbudowy mostów, korony w mocno obciążonym odcinku bocznym oraz do skutecznego maskowania bardzo ciemnych przebarwień filaru.
- Cyrkon 4Y: Posiada średnią zawartość itru (4 mol%). Gwarantuje doskonały kompromis między estetyką a siłą. Przezierność jest umiarkowana, a wytrzymałość na zginanie waha się od 800 do 1000 MPa. Świetnie sprawdza się w koronach pełnokonturowych w każdym odcinku łuku, grubych onlayach i krótkich mostach.
- Cyrkon 5Y: Cechuje się wysoką zawartością itru (5 mol%). Daje niesamowity efekt naturalnego szkliwa i bardzo wysoką przezierność, jednak dzieje się to kosztem znacznego spadku wytrzymałości (600-750 MPa). Zlecaj go wyłącznie do estetycznych, pojedynczych koron w odcinku przednim oraz precyzyjnych licówek.
- Cyrkon Multilayer: To zaawansowane rozwiązanie wielowarstwowe z płynnym gradientem struktury. Najczęściej łączy twardy rdzeń 3Y w okolicy szyjki z wysoce estetyczną strefą 5Y na brzegu siecznym. Wytrzymałość wynosi od 700 do 1100 MPa w zależności od analizowanej strefy przekroju. To absolutny faworyt do pełnołukowych prac na implantach i estetycznych koron monolitycznych o pięknej, naturalnej dynamice światła.
Wybór kruchego materiału 5Y do rozległego mostu w odcinku bocznym to prosta droga do awarii. Z kolei cyrkon w technologii multilayer wymaga absolutnie perfekcyjnego cyklu synteryzacji. Przyspieszenie pieca przy dyskach wielowarstwowych zawsze skutkuje potężnymi naprężeniami na granicy stref o różnej kurczliwości i ostatecznie prowadzi do rozwarstwienia pracy.
Kiedy naprężenia termiczne spotykają się z mechanicznymi. Jak unikać pęknięć na implantach?
Problem uszkodzeń cyrkonu rośnie lawinowo, gdy wchodzimy w świat implantoprotetyki. Mamy tu do czynienia z niezwykle sztywnym połączeniem. Implant nie posiada fizjologicznej ozębnej, która w naturalnych zębach amortyzuje mikroruchy i wybacza drobne niedoskonałości.
Wyobraź sobie rutynową sytuację z gabinetu. Przymierzasz rozległy most oparty na trzech implantach. Skręcasz śruby mocujące. Jeśli praca została wyfrezowana niedokładnie, brakuje jej absolutnej pasywności. Dociągnięcie śruby z zalecaną siłą 35 Ncm siłowo nagina całą strukturę cyrkonową, aby dopasować ją na siłę do ułożenia platform implantów. Wprowadzasz do struktury potężne naprężenia mechaniczne. Jeśli ten sam cyrkon był wcześniej zbyt szybko wyjęty z pieca laboratoryjnego, praca pęknie z głośnym trzaskiem, często jeszcze na wizycie oddania.
Dlatego w LADWA Lab stawiamy na bezkompromisowe rozwiązania hybrydowe. Projektujemy korony i mosty w otwartych ekosystemach cyfrowych 3Shape oraz exocad. Wykorzystujemy bezpośredni matching techniczny dedykowanych baz tytanowych (Ti-Base) oraz multi-unitów. Obsługujemy najczęstsze systemy rynkowe: Osstem, ICX, SGS, MIS, Straumann, Nobel Biocare, Dentium oraz KISplant.
Bezpieczne wartości dla frezowania CAD/CAM
Aby praca z cyrkonem była wolna od reklamacji, oprócz idealnego wypalenia, musimy zachować rygorystyczne grubości ścianek w procesie projektowania. Poniżej zestawienie absolutnego minimum, poniżej którego cyrkon staje się skrajnie podatny na uszkodzenia:
- Pełnokonturowa korona w odcinku bocznym: Wymaga minimalnej grubości 0.7 mm na obwodzie (przy krawędzi) oraz 1.0 mm w bruździe na powierzchni okluzyjnej.
- Pełnokonturowa korona w odcinku przednim: Bezpieczne wartości to minimum 0.6 mm na obwodzie oraz 0.7 mm od strony podniebiennej (okluzja).
- Estetyczna licówka z cyrkonu 5Y: Wymaga zachowania grubości przynajmniej 0.4 mm na obwodzie preparacji. Grubość okluzyjna nie ma tu zastosowania.
- Podbudowa pod licowanie ceramiką: Projekt CAD musi zakładać grubość minimum 0.5 mm zarówno na krawędzi wyłaniania, jak i w obszarze nośnym konstrukcji.
Checklista dla lekarza. Jak przygotować skan, aby technik oddał pracę bezbłędną?
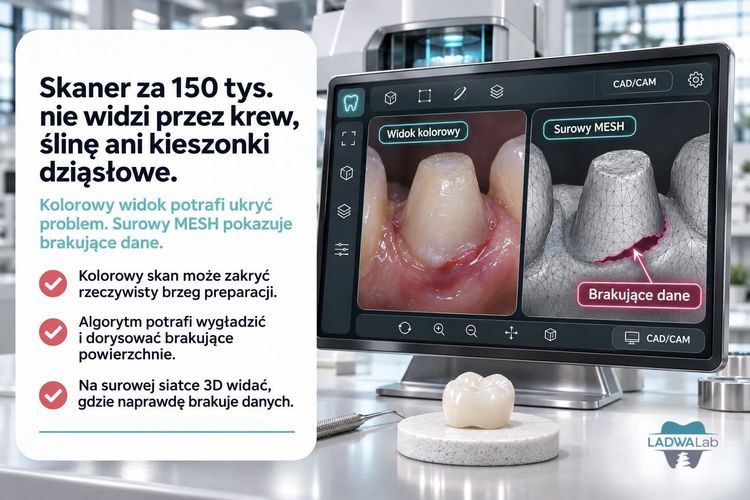
Nawet najlepsza 5-osiowa frezarka i idealnie skalibrowany piec nie naprawią błędów popełnionych podczas rejestracji pola protetycznego na fotelu. Zanim wyślesz plik STL lub PLY do naszego laboratorium, przejdź przez poniższą checklistę techniczną.
- Skontroluj ilość miejsca w zwarciu. Zbyt oszczędna redukcja guzków wymusza na techniku wycienienie cyrkonu poniżej bezpiecznych progów. Cienka, niespełniająca norm ściana na powierzchni żującej pęknie pod naciskiem zębów przeciwstawnych, niezależnie od poprawności przebiegu synteryzacji.
- Wyeliminuj ostre krawędzie preparacji. Ostre kąty i szpice na kikutach oszlifowanych zębów to miejsca gigantycznej koncentracji naprężeń. Frez laboratoryjny w maszynie CNC ma określoną grubość. Ostre stopnie wymuszają nadmierne wyfrezowanie wnętrza korony przez system CAM, co drastycznie pogarsza późniejsze przyleganie brzeżne.
- Precyzyjnie zarejestruj skanbody na implantach. Zastosuj odpowiednie transfery cyfrowe dedykowane konkretnemu systemowi. Upewnij się, że element skanujący jest do końca osadzony, poprawnie dokręcony i idealnie przylega do platformy przed aktywacją skanera wewnątrzustnego.
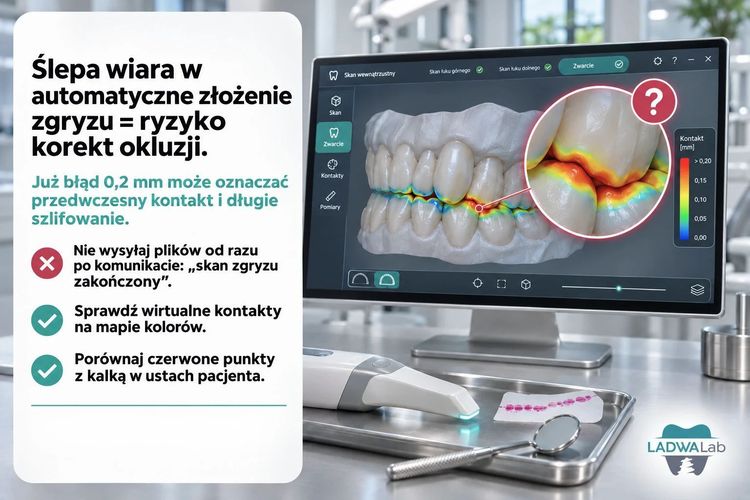
- Odwzoruj prawdziwe zwarcie. Okluzja wymuszona u zestresowanego pacjenta lub błędnie zrejestrowane zaguzkowanie skutkuje koniecznością żmudnego dopasowywania pracy kalką w gabinecie. Pamiętaj, że każde szlifowanie gotowego cyrkonu wiertłem diamentowym niszczy jego fabryczną gładkość, generuje lokalne przegrzanie i wprowadza siatkę mikropęknięć.
Skróć czas wizyty i postaw na pełną przewidywalność z LADWA Lab
W LADWA Lab w Grodzisku Mazowieckim proces wypalania cyrkonu traktujemy ze śmiertelną powagą. Cykle grzania w naszych piecach trwają dokładnie tyle czasu, ile wymaga specyfikacja techniczna konkretnego dysku. Stosujemy długie, bezpieczne fazy chłodzenia formy, całkowicie eliminując groźny szok termiczny. Tworzymy prace przykręcane na wklejonych fabrycznie bazach tytanowych, co oznacza zero ryzykownych resztek cementu w kieszonce dziąsłowej pacjenta.
Wyeliminowanie poprawek fotelowych to twardy zysk finansowy dla Twojej praktyki stomatologicznej. Idealna pasywność pracy na implantach, przewidywalna okluzja zgodna ze skanem i perfekcyjnie dograne punkty styczne sprawiają, że wizyta oddania korony skraca się do kilkunastu minut. Odkręcasz śrubę gojącą, osadzasz pracę ostateczną, dociągasz dynamometrem do wartości zalecanej przez producenta i zamykasz przypadek.
Przekonaj się, jak płynnie i bezstresowo może przebiegać współpraca z nowoczesnym centrum frezowania. Prześlij swój pierwszy skan testowy do LADWA Lab. Skonsultuj z nami projekt rozległego mostu lub łącznika indywidualnego jeszcze przed etapem frezowania. Porozmawiajmy o precyzji, która oszczędza Twój czas i procentuje niezawodnością w ustach pacjenta przez długie lata.